全自动切管机如何重塑金属加工效率:从数据看数控切管技术的真实价值
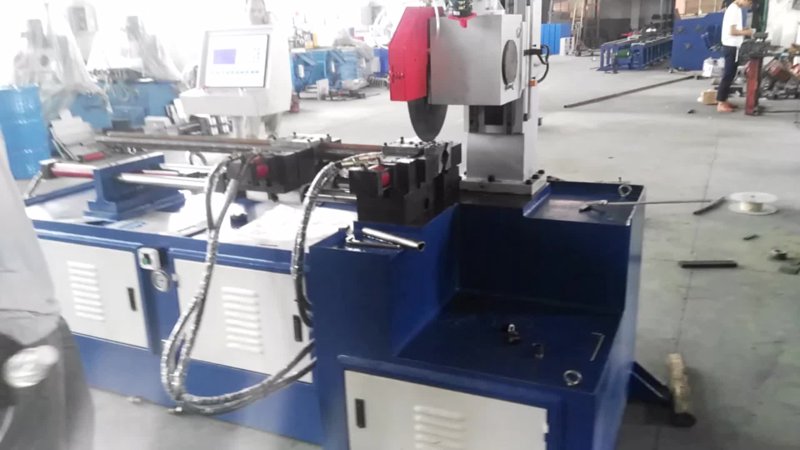
在金属管材加工领域,切割工序长期被视为"前道瓶颈"——精度不够,后道焊接、倒角、装配全部受牵连;效率上不去,整条产线的节拍就被卡死。近年来,全自动切管机与数控切管机的普及正在改变这一局面。本文结合行业调研数据与典型应用案例,梳理全自动切管设备在实际生产中的价值逻辑,供切管机选型与工艺改造参考。
一、行业背景:管材加工需求升级倒逼设备迭代
据中国机床工具工业协会及通用设备制造业相关统计口径,我国金属切割与管材加工设备市场规模近年保持中高速增长,其中数控类切割设备的占比持续提升。下游需求主要来自几个方向:汽车零部件与新能源汽车结构件、工程机械液压管路、轨道交通与船舶管系、家具与健身器材金属框架、建筑装饰用不锈钢管件,以及阀门、泵体、换热器等通用设备配套。
这些行业的共同诉求很明确:多规格、小批量、高一致性。传统手工划线切割或半自动砂轮切割,单件误差常在±0.5mm以上,端面毛刺需要二次处理,换规格时调机耗时长。而全自动切管机通过伺服送料、数控定位与自动夹紧,将切割长度误差稳定控制在±0.1mm以内,配合自动倒角机可实现"切倒一体",显著减少后道工序。
二、真实数据:自动化切割带来的效率与成本变化
以乐清及周边地区电气配件、气动元件加工企业的调研情况为例,某管件加工车间在引入数控切管机与自动倒角机组成的切割单元后,典型数据变化如下:
- 单班产能:由原半自动设备约1200件/班提升至2800—3200件/班,提升幅度约1.5倍;
- 换规格调机时间:从平均25—40分钟缩短至5—10分钟,多品种小批量订单的响应能力明显增强;
- 端面质量:切割端面垂直度与毛刺控制达到免二次加工标准,倒角工序合并后减少一道流转;
- 人工配置:单台设备由1人操作多台,人工成本占比下降约30%—40%;
- 材料利用率:配合套料排产,管材尾料损耗降低约2—5个百分点。
需要说明的是,上述数据受管径、壁厚、材质(碳钢、不锈钢、铜铝)及设备配置影响较大,企业在评估投资回报时应以自身工件谱系做小批量试切验证,而非简单套用行业均值。
三、选型要点:切管机厂家之间的差异在哪里
市场上切管机厂家众多,设备外观相近但内在差异不小。建议从以下维度考察:
- 送料与定位系统:伺服送料精度、夹紧重复定位精度直接决定长度一致性;
- 切割方式匹配:金属圆锯机适合中厚壁、高效率场景;薄壁不锈钢管则需关注锯片齿型与冷却方式,避免变形与烧伤;
- 自动化衔接能力:是否支持自动上料、自动倒角、自动分料,能否与后道焊接或加工中心联线;
- 数控系统与工艺库:是否内置常见材质切割参数,换规格时能否一键调用;
- 售后与维修体系:切管机维修响应速度、备件供应能力,对连续生产型企业尤为关键。
关于倒角机价格与切管机报价,行业内并无统一标准,配置差异(如是否带自动倒角、是否双头、控制系统品牌)可能导致价格区间拉得很开。理性做法是先明确工件范围与节拍要求,再让厂家出具针对性方案与试切报告。
四、案例观察:从单机采购到切割单元的整体规划
浙江某气动元件配套企业原有6台半自动切割设备,管径规格跨度大(Φ8—Φ60mm),订单批量小、换型频繁。其改造思路并非简单替换单机,而是以全自动切管机为核心,搭配自动倒角机与自动分料装置组成切割单元,并保留一台通用型管材切割机应对非标急件。改造后,该企业交期达成率提升明显,端面质量投诉基本消除。
这一案例的启示在于:全自动切管设备的价值不只在"切得快",更在于把切割、倒角、分选串成稳定节拍,让后道工序的输入变得可预测。对于乐清及长三角地区大量中小型制造企业而言,分阶段投入、先解决瓶颈工序,往往比一次性大规模采购更稳妥。
五、结语
全自动切管机与数控切管技术的普及,本质上是金属管材加工从"经验驱动"向"参数驱动"的转变。设备选型的核心不是追求参数表上的最大值,而是让切割精度、换型效率与自身订单结构相匹配。对于正在评估自动切管设备的企业,建议以试切数据为依据、以售后维修保障为底线,稳步推进产线升级。